
metalworkingmag.de
22
'26
Written on Modified on
Chemisches Ätzen verbindet Prototypenbau und Serienfertigung von Metallteilen
Precision Micro erläutert, wie fotochemisches Ätzen mit einem kostengünstigen Werkzeug von ersten Mustern bis zur Großserie arbeitet und Requalifizierungs- sowie Werkzeugkosten senkt.
www.precisionmicro.com
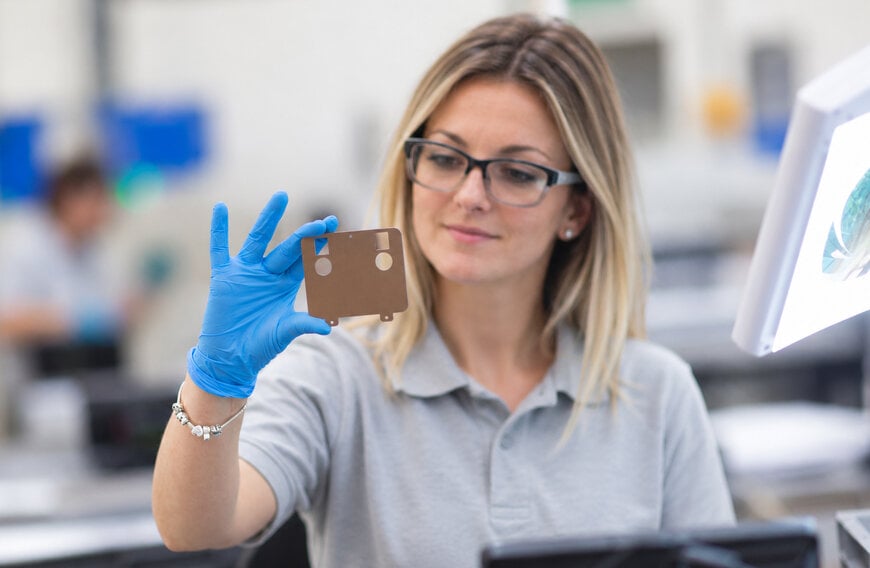
Der Übergang von einem validierten Prototyp zur Serienfertigung ist für Hersteller präziser Metallkomponenten in Elektronik-, Halbleiter- und Automobilanwendungen ein wiederkehrender Engpass. Precision Micro, ein britischer Spezialist für chemisches Ätzen, zeigt, wie das fotochemische Ätzen dieselben Werkzeuge und denselben Prozess von den ersten Mustern bis zur Großserie beibehalten kann.
Warum der Schritt vom Prototyp zur Serie kostspielig ist
Laut dem Bericht „Innovation in Manufacturing 2026“ von Protolabs melden 97 Prozent der Unternehmen Verzögerungen oder Fehlschläge bei der Markteinführung von Produkten, wobei die Skalierung auf die Serienproduktion als größte Herausforderung für Produktentwickler gilt. Elektronik- und Halbleiterprodukte haben oft kurze Entwicklungszyklen, sodass jeder Werkzeugwechsel und jede erneute Validierung zwischen Prototyp und Serie die Markteinführungszeit direkt beeinflusst.
Beim Stanzen und Pressen werden Prototypen häufig mit weichen Werkzeugen aus leichter und kostengünstiger zu bearbeitendem Stahl hergestellt. Solche Werkzeuge halten typischerweise zwischen 10 und 10.000 Zyklen, verglichen mit rund einer Million Zyklen bei gehärteten Serienwerkzeugen. Nach der Validierung des Designs muss ein gehärtetes Werkzeug gebaut und das Bauteil mit dem neuen Werkzeug und Prozess erneut validiert werden. Da Serienwerkzeuge fünf- oder sechsstellige Beträge kosten können, wird dieser Schritt zu einer erheblichen Hürde auf dem Weg zur Serienfertigung.
Das Thema gewinnt an Bedeutung, da die Investitionen in die Produktentwicklung steigen. Die Investitionsumfrage 2025 der Europäischen Investitionsbank ergab, dass 32 Prozent der EU-Unternehmen Innovationsaktivitäten betreiben, gegenüber 53 Prozent in den USA. Laut der Make UK and PwC Executive Survey 2026 erhöhen 68 Prozent der britischen Hersteller ihre Investitionen in die Entwicklung neuer Produkte.
Wie das fotochemische Ätzen über alle Stückzahlen skaliert
Beim chemischen Ätzen wird Metall selektiv über eine fotografisch erzeugte Maske abgetragen statt mechanisch geschnitten. Laut Precision Micro kosten Entwicklungswerkzeuge rund 100 £, und dieselben Werkzeuge und derselbe Prozess eignen sich für 100 Muster ebenso wie für 100.000 Bauteile. Die Produktion lässt sich daher ohne automatisch erforderliche neue Werkzeuge hochfahren, wobei Prüfung und Validierung weiterhin nötig sind, um die Einhaltung der Spezifikationen zu bestätigen.
Die geringen Werkzeugkosten machen auch Designiterationen wirtschaftlicher. Ein Filtrationsgewebe kann beispielsweise, sofern das Design es zulässt, sechs Varianten von Lochgröße und Lochabstand auf einem einzigen Blech mit einem Werkzeug enthalten, wobei Muster innerhalb von sieben Tagen geliefert werden.
Materialstärke, Werkstoffeigenschaften und Designkomplexität
Chemisches Ätzen wird typischerweise für Metallstärken bis etwa 1,5 mm eingesetzt, wobei auch Werkstoffe bis 2,5 mm Dicke bearbeitet werden können. In diesem Bereich können Ingenieure verschiedene Materialstärken testen, ohne die Werkzeugänderungen vornehmen zu müssen, die beim Stanzen anfallen können. Dort beeinflusst eine geänderte Dicke Schneidspalte und Radien, was Tausende Pfund kosten und Wochen dauern kann.
Das Verfahren eignet sich für weiche und harte Metalle, einschließlich spezieller Edelstähle für Federn. Da es weder die mechanischen Kräfte des Stanzens aufbringt noch die beim Laserschneiden üblichen Wärmeeinflusszonen erzeugt, bleiben die Werkstoffeigenschaften erhalten und stanztypische Grate werden vermieden. Auch die Reinigung ist in den Prozess integriert.
Durch Ätzen lassen sich zahlreiche Löcher und komplexe Kanäle gleichzeitig herstellen, was das Verfahren für Bauteile von Strömungskanälen in Halbleiter-Kühlplatten bis zu Lautsprechergittern im Automobil geeignet macht.
Geätzte Bauteile in der Automobil- und sicherheitskritischen Fertigung
Im Automobilbereich entwickelte Precision Micro geätzte Federn, die zum Standardbauteil in Kraftstoffpumpen, ABS-Bremssystemen und Katalysatoren wurden. In Benzin-Direkteinspritzsystemen (GDI) kommen geätzte Bauteile in sicherheitskritischen Großserienanwendungen zum Einsatz, bei denen Fertigungskonstanz entscheidend ist und eine 100-Prozent-Prüfung von mehr als 1.000.000 Bauteilen pro Monat erfolgt.
Laut Ben Kitson, Head of Business Development bei Precision Micro, hilft die frühzeitige Berücksichtigung von Stückzahlen, Werkstoffanforderungen und Leistungsspezifikationen, teure Änderungen zu vermeiden. Die Zusammenarbeit mit einem Lieferanten, der sowohl Entwicklung als auch Großserienfertigung abdeckt, sichert zudem Kontinuität bei sich ändernden Anforderungen.
Zusätzlicher Kontext
Dieser Abschnitt enthält technische Spezifikationen und Wettbewerbsvergleiche, die nicht in der ursprünglichen Produktankündigung enthalten sind.
Beim fotochemischen Ätzen, auch fotochemische Bearbeitung genannt, wird die Bauteilgeometrie von einem Phototool auf Metall übertragen, das mit einem UV-empfindlichen Fotolack beschichtet ist. Nach Belichtung und Entwicklung löst ein erhitztes Ätzmittel, typischerweise Eisen(III)-chlorid, das ungeschützte Metall von beiden Seiten. Die veröffentlichten Konstruktionsrichtlinien von Precision Micro nennen eine Mindest-Standardtoleranz von ±0,025 mm für Dicken von 0,01 bis 0,25 mm, typischerweise ±10 Prozent der Materialstärke bis 2,5 mm sowie eine minimale Standard-Strukturgröße von 0,1 mm.
Im Vergleich dazu ist das Laserschneiden ein punktuell arbeitendes thermisches Verfahren, dem dieselben Richtlinien Toleranzen von etwa ±5 Prozent der Dicke und eine typische minimale Strukturgröße von 0,2 mm zuordnen, wobei die Kosten bei Teilen mit vielen Öffnungen steigen. Das Stanzen bietet bei hohen Stückzahlen niedrige Stückkosten, erfordert jedoch Werkzeuge im Wert von mehreren Tausend bei Lieferzeiten von sechs bis acht Wochen, während das Drahterodieren auf leitfähige Metalle beschränkt ist und hohe Anlagenkosten verursacht. Die Verfahrenswahl hängt daher von Bauteilgeometrie, Dicke, Stückzahl und Anforderungen an die Kantenqualität ab.
Bearbeitet von Sucithra Mani, Induportals-Redakteurin – adaptiert durch KI.
www.precisionmicro.com
Fordern Sie weitere Informationen an…
