
metalworkingmag.de
13
'26
Written on Modified on
PcBN-Schneidstoffe und fünfschneidige Fräser für die Bearbeitung von Gleichlaufgelenken
MAPAL steigert mit den Sorten FU240 und FU290 und fünfschneidigen Kugelbahnfräsern die Standzeit um über 30 Prozent.
mapal.com
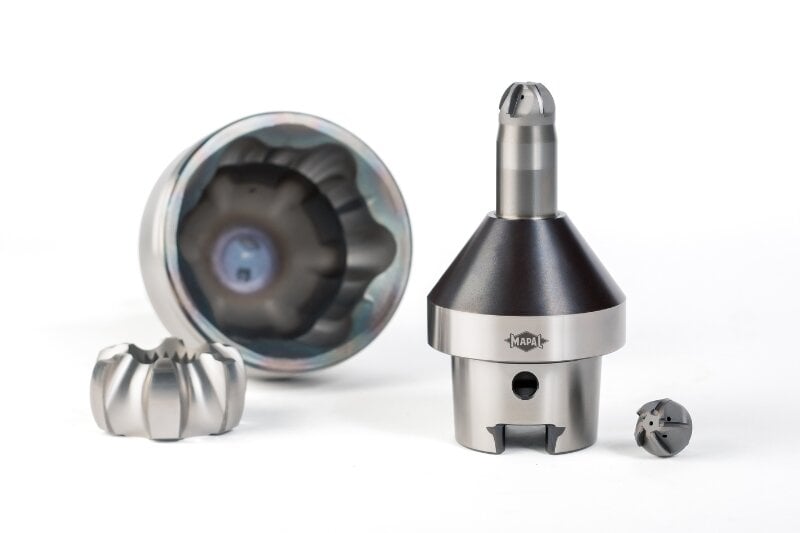
Gleichlaufgelenke übertragen das Drehmoment vom Getriebe auf die Räder mit konstanter Drehzahl, auch wenn die Antriebswelle beim Lenken oder Einfedern abgewinkelt ist. Ihre gehärteten Kugelbahnen müssen in hohen Stückzahlen mit engen Form- und Oberflächentoleranzen bearbeitet werden. MAPAL hat neue Schneidstoffe aus polykristallinem kubischem Bornitrid (PcBN) und ein fünfschneidiges Fräserdesign entwickelt, um die Standzeit zu erhöhen und die Bearbeitungszeit bei der Hartbearbeitung dieser Antriebsstrangkomponenten zu verkürzen.
Anforderungen an die Hartbearbeitung von Gleichlaufgelenken
Je nach Fahrzeugtyp kommen radseitig und getriebeseitig unterschiedliche Gelenkbauarten zum Einsatz. Die Hauptkomponenten sind der Außenring (Gelenkglocke), der Innenring (Kugelnabe) und der Kugelkäfig. Die Kugeln laufen in speziell geformten Bahnen zwischen Innen- und Außenring und werden vom Käfig so geführt, dass auch unter einem Beugewinkel eine gleichförmige Drehbewegung erhalten bleibt. Die Kugelbahnen beider Ringe werden hartgefräst, und die Anforderungen an Form und Oberflächengüte sind sehr hoch. Die Geometrie des Fräsers ist daher entscheidend; MAPAL stimmt seine Kugelbahnfräser exakt auf die Bauteiltoleranzen ab. Standzeit, Leistung und Oberflächengüte hängen zudem vom Schneidstoff und von der Schneidkantenpräparation ab.
Spezifische PcBN-Sorten für Außen- und Innenring
Die beiden Ringe werden aus unterschiedlichen Werkstoffen gefertigt: Vergütungsstähle für den Außenring und in der Regel Einsatzstähle für den Innenring. Während die Automobilhersteller bei Gelenkform und Kugelführung eigene Ansätze verfolgen, sind diese Werkstoffe weitgehend standardisiert. Da sich die Bauteile im Zerspanverhalten und in den am Werkzeug wirkenden Verschleißmechanismen unterscheiden, setzt MAPAL jeweils unterschiedliche PcBN-Substrate ein:
- FU240, eine unbeschichtete PcBN-Sorte für das Hartfräsen der Kugelbahnen am Außenring.
- FU290, eine unbeschichtete PcBN-Sorte für das Hartfräsen der Kugelbahnen am Innenring.
Standzeit und Schnittdaten beim Kugelbahnfräsen
In ersten Ergebnissen erhöhten FU240 und FU290 die Standzeit gegenüber den bisher eingesetzten Schneidstoffen um mehr als 30 Prozent, bei Schnittgeschwindigkeiten um 180 m/min und einem Vorschub pro Zahn von 0,07 bis 0,10 mm.
Fünfschneidiges Fräserdesign verkürzt die Bearbeitungszeit
MAPAL führt zudem ein fünfschneidiges Design für seine Kugelbahnfräser ein. Bisher galten vierschneidige Ausführungen als Stand der Technik. Die zusätzliche Schneide verkürzt die Bearbeitungszeit gegenüber einem vierschneidigen Fräser um rund 20 Prozent. Außerdem sinkt die Eingriffszeit pro Schneide und Kugelbahn, was sich zusätzlich positiv auf die Standzeit auswirkt. Die Standzeitgewinne der neuen Sorten wurden noch ohne diesen Designeffekt ermittelt. Bei jährlichen Produktionsvolumen von rund 15 Millionen Bauteilen ergibt sich aus beiden Effekten ein erhebliches Einsparpotenzial bei den Stückkosten.
Neue PcBN-Sorten für das Hartdrehen von Antriebsgelenken
Auch für das Hartdrehen werden neue PcBN-Schneidstoffe eingeführt, zunächst für Antriebsgelenke:
- FP240 für den kontinuierlichen Schnitt, etwa am Schaft des Außenrings.
- FP260, eine zähere Sorte für den unterbrochenen Schnitt, etwa am Innenring und am Käfig.
Zusätzlicher Kontext:
Dieser Abschnitt enthält technische Spezifikationen und Wettbewerbsvergleiche, die in der ursprünglichen Produktankündigung nicht enthalten sind.
Kubisches Bornitrid ist nach Diamant der zweithärteste technische Werkstoff, bleibt aber im Gegensatz zu Diamant auch bei hohen Schnitttemperaturen im Kontakt mit Eisen chemisch stabil. Deshalb ist PcBN der Standardschneidstoff für die Bearbeitung gehärteter Eisenwerkstoffe, typischerweise ab etwa 45 HRC, bei denen Hartdrehen und Hartfräsen Schleifoperationen ersetzen oder verkürzen können. PcBN-Sorten werden im Allgemeinen nach CBN-Gehalt und Bindertyp eingeteilt. Sorten mit niedrigem CBN-Gehalt und keramischem Binder bieten eine höhere chemische und thermische Stabilität für den kontinuierlichen Schnitt, während Sorten mit hohem CBN-Gehalt mehr Zähigkeit für den unterbrochenen Schnitt bieten. Die Unterscheidung zwischen Sorten für den kontinuierlichen und zäheren Sorten für den unterbrochenen Schnitt im Drehprogramm von MAPAL entspricht diesem etablierten Prinzip. Kugelgleichlaufgelenke nach dem von Alfred Rzeppa in den 1920er-Jahren eingeführten Prinzip sind nach wie vor die vorherrschende Bauart bei Fahrzeugen mit Front- und Allradantrieb, was die hohen Stückzahlen in dieser Anwendung erklärt.
Bearbeitet von Natania Lyngdoh, Redaktion Induportals, mit KI-Unterstützung.
www.mapal.com
Fordern Sie weitere Informationen an…
