
metalworkingmag.de
11
'26
Written on Modified on
Sandvik Coromant bringt konisches Tonnenfräswerkzeug für komplexe Profilieroperationen auf den Markt
Die innovative 2-in-1-Geometrie kombiniert Tonnen- und Kugelradien, um die Produktivität zu steigern, die Oberflächengüte zu verbessern und die Zykluszeiten bei der Bearbeitung von Blisks und Schaufeln zu verkürzen.
www.sandvik.coromant.com
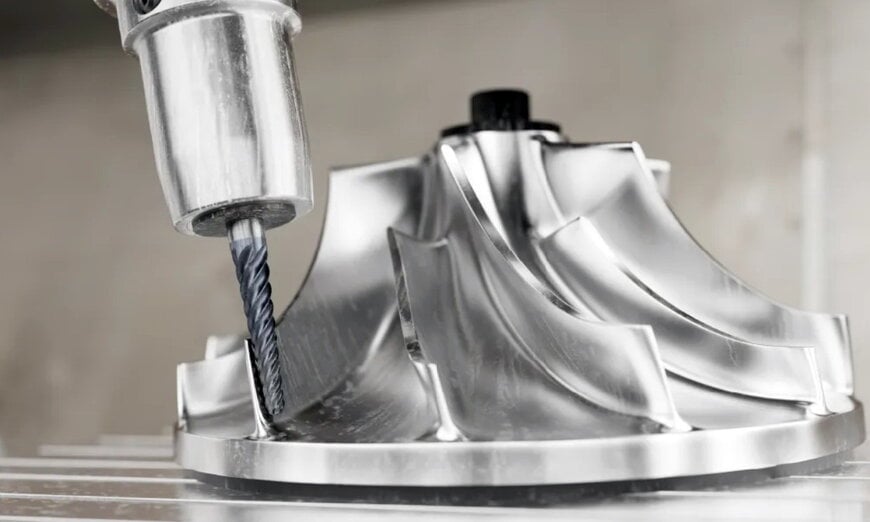
Die Fertigung komplexer 3D-Profile in Strömungsmaschinen, wie etwa Turbinen-Blisks und Verdichterschaufeln, stellt mehrachsige Fräsoperationen vor enorme Herausforderungen. Die Bearbeitung dieser Freiformflächen erforderte traditionell mehrere Aufspannungen und häufige Werkzeugwechsel zur Bewältigung variierender Oberflächenkrümmungen. Dies führte zu verlängerten Zykluszeiten und beschleunigtem Werkzeugverschleiß bei schwer zerspanbaren Luft- und Raumfahrtlegierungen.
Um diesen Einschränkungen bei Bearbeitungszeit und Werkzeugverschleiß zu begegnen, hat Sandvik Coromant den konischen Tonnenfräser CoroMill Plura entwickelt. Das Werkzeug integriert ein großes tangentiales Tonnenprofil entlang der Flanke mit einem konventionellen Vollradius (Kugelkopf) an der Spitze. So entsteht eine hybride Schneidgeometrie, die sowohl das Flankenprofilieren als auch das Punktfräsen innerhalb derselben Aufspannung ermöglicht.
Funktionsprinzipien und kinematische Vorteile
Die mehrachsige Schlichtbearbeitung gekrümmter Triebwerkskomponenten stützte sich lange Zeit auf sphärische Kugelkopffräser. Obwohl vielseitig, erfordern kleine Kugelradien minimale Bahnabstände bzw. Zeilenbreiten (zur Beherrschung der theoretischen Rautiefe/Cusp Height), um strenge Kriterien an die Oberflächengüte zu erfüllen. Dies zwingt Werkzeugmaschinen zu Tausenden dicht beieinanderliegenden Werkzeugbahnen.
Die konische Tonnenform verändert diese kinematische Beziehung grundlegend. Durch den Einsatz eines effektiven Schneidradius, der deutlich größer ist als der physische Werkzeugdurchmesser, vergrößert der Tonnensektor den Eingriffsbogen an der Werkstückflanke. Dadurch können CNC-Programmiersysteme die axialen Zeilensprünge wesentlich erhöhen, ohne die Rautiefe zu vergrößern. Gleichzeitig verteilt die kontinuierliche Verlagerung des Kontaktpunkts entlang des Profils mechanische Belastungen und thermische Spitzen über eine breitere Schneidkantenlänge, anstatt den Verschleiß auf einen lokal begrenzten Spitzenbereich zu konzentrieren. Die Kugelspitze steht weiterhin zur Verfügung, um enge Übergangsradien, Ausrundungen und Hinterschnitte ohne Werkzeugwechsel zu bearbeiten.
Substrat- und Beschichtungseigenschaften für hitzebeständige Legierungen
Schaufelkomponenten für Strömungsmaschinen werden überwiegend aus ISO-S-Werkstoffen geschmiedet oder zerspant, darunter Titanlegierungen sowie nickel-, kobalt- oder eisenbasierte Superlegierungen (HRSA). Diese Legierungen weisen eine hohe Warmfestigkeit, geringe Wärmeleitfähigkeit und eine ausgeprägte Kaltverfestigung auf, was Hartmetallschneiden rasch verschleißt.
Der konische Tonnenfräser CoroMill Plura nutzt die speziellen Sorten T2CH und R2AH, die mit der PVD-Beschichtungstechnologie Zertivo 2.0 (Physical Vapor Deposition) ausgestattet sind. Zertivo 2.0 bietet eine verbesserte Schichthaftung und erhöhte Beständigkeit gegen Mikroausbrüche, Kolk-/Kerbverschleiß und thermische Rissbildung bei unterbrochenem Schnitt. Obwohl die Werkzeuggeometrien primär für das Vorschlichten und Schlichten von ISO S entwickelt wurden, zerspanen sie auch Komponenten aus ISO P (Stahl), ISO M (nichtrostender Stahl), ISO H (gehärteter Stahl) und ISO K (Gusseisen).
Integration in Fertigungsabläufe der Luft- und Raumfahrt
Auf 5-Achs-Bearbeitungszentren führt die Reduzierung von Nebenzeiten für Indexierung und Werkzeugwechsel direkt zu einer höheren Spindelauslastung. Da Schaufelfußradien, konvexe Flanken sowie Ein- und Austrittskantenübergänge mit einer einzigen Geometrie bearbeitet werden können, lassen sich zuvor getrennte Werkzeugwege zu integrierten mehrachsigen Profilierprogrammen zusammenführen.
„Der konische Tonnenfräser CoroMill Plura bietet Herstellern eine vielseitige Lösung für anspruchsvolle Profilieroperationen“, erklärt Staffan Lundström, Produktmanager für Vollhartmetall-Schaftfräser bei Sandvik Coromant. „Durch die Kombination mehrerer Arbeitsschritte in einem Werkzeug können Kunden Nebenzeiten reduzieren und einen produktiveren sowie zuverlässigeren Bearbeitungsprozess erzielen.“
Die konische Tonnenfräser-Variante ergänzt das breitere CoroMill-Plura-Profilierportfolio, das spezielle Kugel-, Lollipop-, konische Kugel- und Standard-Tonnenfräser umfasst, um Punktfräsen, Flankenfräsen und Hinterschnittgeometrien in der Präzisionsfertigung für Luftfahrt und Energieerzeugung abzudecken.
Zusätzlicher Kontext
Dieser Abschnitt führt technische Spezifikationen und Wettbewerbsvergleiche auf, die nicht in der ursprünglichen Produktankündigung enthalten waren.
Kreissegmentfräser – häufig als Tonnen-, Linsen- oder konische Kreissegmentwerkzeuge bezeichnet – stellen einen wachsenden Paradigmenwechsel in simultanen 5-Achs-CAM-Strategien dar. Führende CAM-Entwickler, darunter Mastercam, hyperMILL und Siemens NX, bieten mittlerweile dedizierte Tonnenfräser-Bahnungsalgorithmen, die konstante Anstellwinkel und eine dynamische Vektorsteuerung entlang komplexer 3D-Verläufe gewährleisten.
In der Luft- und Raumfahrtfertigung liegen die durch das Kreissegmentfräsen erzielten Zykluszeitverkürzungen im Vergleich zu herkömmlichen reinen Kugelkopffräser-Schlichtbahnen typischerweise zwischen 50 und 80 Prozent. Dies ist rein auf die vergrößerten Zeilensprünge zurückzuführen, die durch große wirksame Radien ermöglicht werden (an den Tonnenflanken oft über 250 mm bis 1.000 mm). Vergleichbare Lösungen auf dem Markt für Kreissegmentwerkzeuge sind unter anderem die Kreissegmentfräser von Emuge-Franken (wie deren Tonnen- und Ovalformen) sowie die mehrschneidigen konischen VHM-Tonnenfräser von Seco Tools. Während Mitbewerber ähnliche Großradienprofile zur Begrenzung der Rautiefe nutzen, liegt die fertigungstechnische Differenzierung vor allem in spezifischer Schneidkantenzähigkeit, Hartmetall-Korngröße und proprietären PVD-Mehrlagenbeschichtungen, die abrasiven und adhäsiven Verschleiß bei niedrigen Schnittgeschwindigkeiten in kaltverfestigenden HRSA-Werkstoffen minimieren.
Redaktionelle Bearbeitung: Evgeny Churilov, Induportals Media – KI-adaptiert.
www.sandvik.coromant.com
Fordern Sie weitere Informationen an…
