
metalworkingmag.de
11
'26
Written on Modified on
Reduzierung von Stützstrukturen in der metallischen additiven Fertigung durch dynamische thermische Steuerung
Renishaw führt die LIBERTAS-Technologie zur Steuerung der Laserenergieverteilung ein, um thermische Spannungen zu mindern und Stützstrukturen beim Metalldruck zu eliminieren.
www.renishaw.com
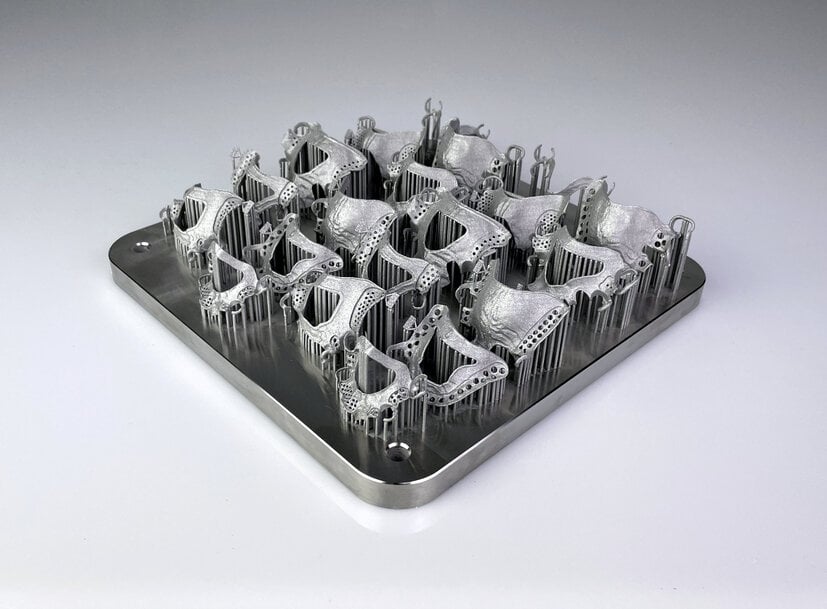
Die Beherrschung der Wärmeabfuhr und der Eigenspannungen während des Laser-Pulverbettfusionierens (LPBF) stellt in kritischen Branchen wie der Luft- und Raumfahrt, der Automobilindustrie und der Medizintechnik einen anhaltenden Engpass dar. Die softwaregesteuerte Energiemodulation ermöglicht es industriellen Herstellern, spitze Überhänge und komplexe Downskin-Oberflächen ohne dichte, opferbare Stützgeometrien zu fertigen.
Das globale Technologieunternehmen Renishaw hat seine LIBERTAS-Technologie vorgestellt – eine produktionsorientierte Softwareplattform, die entwickelt wurde, um die geometrische Freiheit, den Fertigungsdurchsatz und die Prozessskalierbarkeit auf seinen Systemen der RenAM 500-Serie für die metallische additive Fertigung zu erweitern. Als Upgrade-Paket direkt im Ökosystem der QuantAM-Bauvorbereitung integriert, bietet das Unternehmen Herstellern eine Lösung auf Softwareebene für bestehende Maschinenparks. Dies senkt die Bauteilkosten und macht kapitalintensive Hardware-Nachrüstungen überflüssig.
Herausforderungen des Wärmemanagements beim Laser-Pulverbettfusionieren
In der konventionellen metallischen additiven Fertigung sind massive Stützstrukturen erforderlich, um Bauteile auf der Bauplattform zu verankern und überschüssige Wärmeenergie aus dem Schmelzbad abzuleiten. Ohne ausreichende Wärmeabfuhr durch das umgebende lose Pulver führt lokale Überhitzung zu Schlackebildung, starken geometrischen Verzügen und einer verschlechterten Oberflächenrauheit an nach unten gerichteten Bauteilmerkmalen.
Exzessive Stützstrukturen bringen jedoch erhebliche Produktionseinbußen mit sich: Sie verbrauchen nicht rückgewinnbares Legierungspulver, verlängern die Laserbelichtungszeiten und erfordern eine aufwendige mechanische oder funkenerosive Nachbearbeitung, um die Strukturen abzutrennen und Stützansatzstellen zu verschleifen.
Dynamische Lasermodulation und Schmelzbadkontrolle
Die LIBERTAS-Technologie begegnet diesen physikalischen Einschränkungen, indem sie die Laserparameter dynamisch an die lokalen Geometrien des Bauteils anpasst. Anstatt einheitliche Belichtungseinstellungen anzuwenden, regelt die Software die Laserleistung und die Scangeschwindigkeit entlang nach unten gerichteter Konturen sowie freitragender Abschnitte.
Indem der Wärmeeintrag in Echtzeit an die lokalen Wärmeabfuhrraten angepasst wird, hält die Plattform das Schmelzbad stabil, ohne übermäßige Wärmeansammlungen zu erzeugen. Dieser kontrollierte Energieeintrag ermöglicht steilere Downskin-Winkel, minimiert interne thermische Spannungen und verhindert Bauteilverzug bei gleichzeitiger Wahrung der strukturellen Dichte und Oberflächenintegrität.
Betriebliche Integration und skalierbare Implementierung
Die Software funktioniert als integriertes Modul innerhalb von Renishaws QuantAM-Bauvorbereitungssoftware. Da sie weder auf spezielle Sensorsysteme noch auf Modifikationen des mechanischen Beschichters angewiesen ist, lässt sich die Technologie ohne Beeinträchtigung validierter Maschineneinstellungen in laufende Fertigungslinien implementieren.
Die Software nutzt ein Arbeitsplatz-Lizenzmodell, bei dem mit einzelnen QuantAM-Lizenzen erstellte Baujobs auf mehrere RenAM 500-Maschinen in der Fertigung verteilt werden können. Dieses Konzept unterstützt betriebliche Flexibilität und vorhersagbare Wiederholgenauigkeit sowohl in Einzel- als auch in Multilaser-Fertigungszellen.
„Durch die Reduzierung der Abhängigkeit von Stützstrukturen und die Verbesserung freitragender Oberflächen erschließen wir Geometrien, die bisher aufgrund traditioneller Designrichtlinien für die additive Fertigung nicht realisierbar waren“, erklärt Benjamin Diaz, Principal Software Product Manager bei Renishaw. „Wir helfen Kunden, den Durchsatz zu steigern, Abfall zu reduzieren und die Kosten pro Bauteil zu senken – und das alles mit den Systemen, die sie bereits im Einsatz haben.“
Industrielle Anwendungsfälle und Prozessvalidierung
Die Minimierung von Verankerungsstrukturen führt zu direkten Produktionsvorteilen bei hochwertigen Bauteilen mit internen Kanälen, Fluidpassagen und dünnwandigen Gehäusen. In Branchen, die von maßgefertigten medizinischen Implantaten und Uhrengehäusen bis hin zu geschlossenen Laufrädern und Leitungsverzweigungen in der Luft- und Raumfahrt reichen, verhindert die Technologie das Setzen von Stützstrukturen in unzugänglichen Innenräumen, in denen eine mechanische Entfernung unmöglich ist.
„Die LIBERTAS-Technologie wurde entwickelt, um Hersteller in einer Vielzahl von Branchen zu unterstützen – von hochwertigen Kleinserien bis hin zur vollständigen Serienfertigung“, so Diaz. „Durch die Steigerung der Effizienz über den gesamten AM-Prozess hinweg, von der Bauvorbereitung bis zur Nachbearbeitung, hilft die Technologie Anwendern, konsistentere Ergebnisse und eine bessere Prozesskontrolle zu erzielen.“
Renishaw präsentierte die LIBERTAS-Technologie im Live-Betrieb auf der Formnext in Frankfurt (17. bis 19. November, Halle 11, Stand C11) und demonstrierte dort Vergleichsbaujobs sowie Kennzahlen zur Bauteilqualität.
Zusätzlicher Kontext:
Dieser Abschnitt enthält technische Spezifikationen und Benchmarks, die in der ursprünglichen Produktankündigung nicht enthalten waren.*
Traditionelle Designrichtlinien für das Laser-Pulverbettfusionieren, wie sie in Normen wie ISO/ASTM 52911-1 festgeschrieben sind, schreiben typischerweise Stützstrukturen für Überhangwinkel unter 45 Grad relativ zur horizontalen Bauplatte vor. Ohne Abstützung dringt geschmolzenes Metall aufgrund von Kapillareffekten und Schwerkraft in das darunterliegende lose Pulverbett ein, was zu starker Schlackebildung und erhöhter Oberflächenrauheit führt (oft über 20 bis 30 Mikrometer Ra). Moderne Ansätze zur Parametermodulation wie LIBERTAS verschieben diese Grenze und ermöglichen stabile Bauprozesse bei Winkeln deutlich unter 45 Grad ohne manuelles Platzieren von Stützen.
In der additiven Fertigung konkurriert die softwaregestützte Stützstrukturreduzierung sowohl mit hardwareunterstützten als auch mit geregelten Closed-Loop-Lösungen. Velo3D realisiert das Drucken von Überhängen bis in die Horizontalebene durch berührungslose Beschichterklingen in Kombination mit synchronisierter thermodynamischer Software, was spezifische, proprietäre Maschinenarchitekturen erfordert. Ähnlich bietet EOS die Software Smart Fusion an, die thermische Simulationsalgorithmen nutzt, um die Laserleistung Punkt für Punkt anzupassen, während Nikon SLM Solutions auf die Free-Float-Technologie setzt. Der Ansatz von Renishaw zeichnet sich dadurch aus, dass er vollständig softwarebasiert innerhalb der QuantAM-Slicing-Engine arbeitet: Er wendet eine dynamische Parametermodulation auf standardmäßige RenAM 500-Optiken an, um Nachbearbeitungsschritte zu reduzieren, ohne dass hardwareseitige Umbauten erforderlich sind.
Bearbeitet von Natania Lyngdoh, Induportals-Redakteurin, mit Unterstützung von KI.
www.renishaw.com
Fordern Sie weitere Informationen an…
